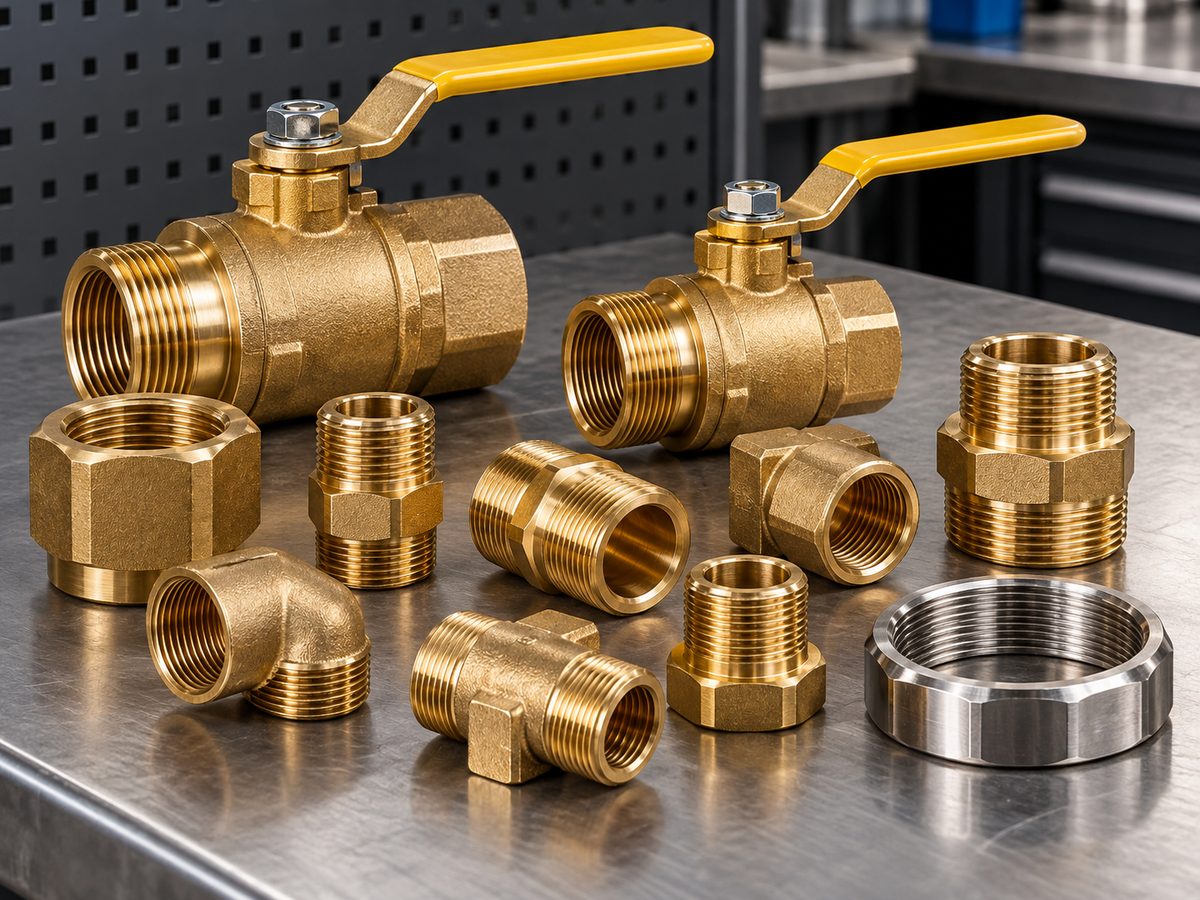
La rubinetteria e il valvolame sono tra i settori in cui il controllo delle filettature pesa di più sulla qualità del prodotto finito. Nel Bresciano, tra Val Trompia e Lumezzane, e nell’area del lago d’Orta e del Cusio, in Piemonte, molte aziende producono raccordi, valvole e rubinetti in grandi serie, e quasi tutti questi componenti hanno almeno una filettatura gas da verificare. Questa pagina approfondisce il caso dei due territori, mentre il quadro generale è nell’articolo sui distretti metalmeccanici italiani.
Perché la filettatura gas è centrale in questi distretti
Raccordi, valvole a sfera, detentori e rubinetti si collegano agli impianti idrici, di riscaldamento e del gas attraverso filettature gas, per cui un errore di pochi centesimi di millimetro sul passo o sul diametro può compromettere la tenuta o impedire l’accoppiamento con il componente del cliente. I materiali più diffusi sono l’ottone, l’acciaio inox e la ghisa, lavorati per tornitura o ricavati da stampati a caldo e poi rifiniti, e la filettatura è spesso l’ultima caratteristica che viene controllata prima dell’imballo. Per le caratteristiche dei vari standard BSP e NPT, con le differenze di profilo e di passo, è utile la guida pratica alla filettatura gas.
Filettature cilindriche e coniche: come si controllano
La filettatura gas cilindrica, indicata con la lettera G e normata dalla ISO 228, non garantisce la tenuta sul filetto, che è affidata a una guarnizione o a un piano di appoggio, e si controlla con tamponi per i filetti interni e anelli per quelli esterni, nella versione passa non passa. Le filettature coniche della ISO 7-1 e le NPT, con profilo a 60 gradi e normate dall’ASME B1.20.1, realizzano invece la tenuta sul filetto stesso, e per questo il controllo riguarda anche la posizione assiale del calibro rispetto al piano di riferimento, oltre a passo e profilo. Le due famiglie non sono intercambiabili, perché cambiano l’angolo del filetto e il passo, ed è un errore frequente quando i componenti sono destinati all’export. Il funzionamento di questi calibri è spiegato nell’articolo sugli anelli filettati GO/NO-GO, mentre per scegliere tra tampone filettato e liscio c’è il confronto tra tamponi filettati e tamponi lisci.
| Filettatura | Impiego tipico | Controllo |
|---|---|---|
| G (ISO 228), cilindrica | Raccordi e valvole con tenuta su guarnizione | Tamponi e anelli filettati passa non passa |
| R, Rc (ISO 7-1), conica | Raccordi per impianti idrici e gas con tenuta sul filetto | Calibri conici con riferimento di profondità |
| NPT, conica a 60 gradi | Componenti per l’export verso il Nord America | Calibri NPT dedicati |
Grandi serie e controllo in linea
Nelle produzioni di rubinetteria e valvolame i lotti sono spesso di migliaia di pezzi, per cui il controllo passa non passa a ogni turno o a campione è il metodo più pratico, perché l’operatore verifica il filetto in pochi secondi senza leggere valori numerici. Il numero di pezzi controllati consuma però i calibri più rapidamente di quanto accada in una subfornitura di piccoli lotti, e un calibro usurato può far passare filetti fuori tolleranza. Per questo conviene stabilire intervalli di verifica in base ai pezzi controllati e non solo al calendario, come spiegato nell’articolo sulla taratura dei calibri.
Cosa guardare nella scelta dei calibri
La scelta parte dal tipo di filettatura, cilindrica o conica, e dalla sua designazione, per esempio G 1/2 oppure NPT 3/4, e dalla posizione del filetto, interno o esterno, che decide tra tampone e anello. Per le filettature G esterne bisogna poi indicare la classe di tolleranza, A o B, mentre il materiale del calibro va valutato rispetto al volume di controlli previsto, con acciaio temprato per l’uso normale e rivestimenti o materiali più resistenti quando i pezzi controllati sono molti. Quando il pezzo ha una geometria particolare, per esempio un filetto vicino a uno spallamento, può servire un calibro speciale su misura.
Domande frequenti
Che differenza c’è tra filettatura gas cilindrica e conica?
La filettatura cilindrica, indicata con G, ha il diametro costante e la tenuta è affidata a una guarnizione, mentre quella conica restringe il diametro lungo la lunghezza del filetto e sigilla per accoppiamento diretto tra le due parti.
Le filettature NPT e BSP sono compatibili?
No, perché hanno angolo del filetto e passo diversi: la NPT ha un profilo a 60 gradi, la BSP a 55 gradi. Forzare l’accoppiamento danneggia i filetti e compromette la tenuta.
Come si controlla una filettatura gas in produzione?
Con tamponi per i filetti interni e anelli per quelli esterni, nella versione passa non passa per le filettature cilindriche, mentre per quelle coniche si verifica anche la posizione del calibro rispetto al piano di riferimento.
Ogni quanto vanno verificati i calibri per filettature gas?
La frequenza dipende dal numero di pezzi controllati e dai requisiti del cliente: nelle grandi serie conviene verificare i calibri più spesso, confrontandoli con master di riferimento.