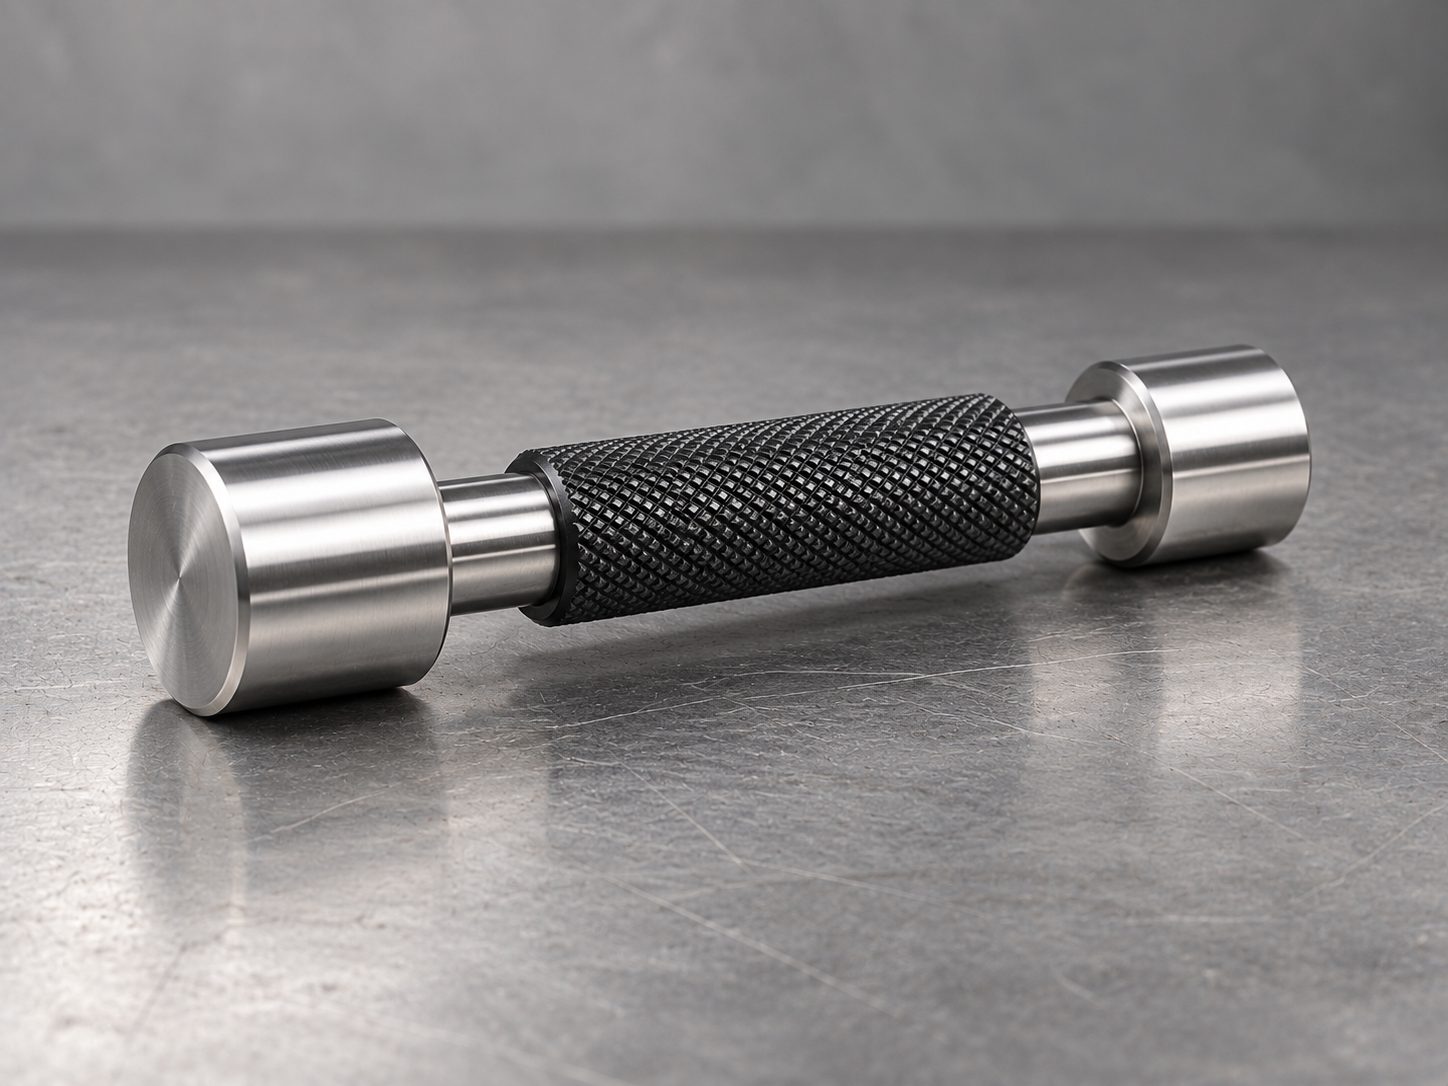
Il sistema passa non passa, comunemente indicato con la sigla GO/NO-GO, è un metodo di controllo dimensionale utilizzato in ambito industriale per verificare rapidamente se un pezzo rientra nelle tolleranze previste dal disegno tecnico. A differenza degli strumenti di misura diretta, che restituiscono un valore numerico esatto, il sistema GO/NO-GO risponde a una domanda binaria: il pezzo è conforme oppure no. Questo lo rende uno dei metodi più diffusi nei controlli di produzione in serie, dove velocità e ripetibilità contano quanto la precisione.
Come funziona il principio GO/NO-GO
Il funzionamento si basa su due riferimenti dimensionali, uno che corrisponde al limite massimo di tolleranza ammesso e uno al limite minimo. Lo strumento di controllo, che sia un tampone, un anello o una forcella, presenta fisicamente due lati o due estremità: il lato passa, dimensionato sul limite più permissivo, deve entrare o accoppiarsi correttamente con il pezzo; il lato non passa, dimensionato sul limite più stretto, non deve invece entrare o accoppiarsi. Se entrambe le condizioni sono verificate, il pezzo rientra nella tolleranza e viene considerato conforme.
Questo principio elimina la necessità di leggere un valore numerico su uno strumento graduato, riducendo il margine di errore dell’operatore e velocizzando sensibilmente i tempi di controllo rispetto a una misura diretta con calibro o micrometro.
Dove si applica il sistema passa non passa
Il controllo GO/NO-GO si applica a diverse geometrie e caratteristiche dimensionali. Per i fori, sia lisci che filettati, si utilizzano tamponi passa non passa: un esempio pratico è descritto nell’articolo dedicato alla spina liscia GO/NO-GO, che mostra come questo principio venga applicato al controllo di fori cilindrici in officina.
Per i diametri esterni, come perni, alberi e filettature maschio, si utilizzano invece calibri ad anello, come illustrato nella guida sull’anello liscio GO/NO-GO. Quando il controllo riguarda filettature esterne anziché diametri lisci, il principio resta identico ma lo strumento è configurato specificamente per verificare passo e profilo del filetto, come approfondito nell’articolo sugli anelli filettati GO/NO-GO.
Vantaggi e limiti rispetto alla misura diretta
Il principale vantaggio del sistema passa non passa è la velocità: un controllo che con un calibro digitale richiederebbe la lettura e l’interpretazione di un valore numerico si riduce a un semplice test di accoppiamento, eseguibile anche da personale non specializzato nella metrologia di precisione. Questo lo rende particolarmente adatto ai controlli in linea su grandi volumi produttivi, dove ogni secondo di verifica incide sui tempi complessivi del ciclo.
Il limite principale è che il sistema GO/NO-GO non fornisce alcuna informazione sull’entità dello scostamento: un pezzo che risulta non conforme al test passa non passa potrebbe essere fuori tolleranza di pochi micron oppure di una quantità molto maggiore, e questa distinzione richiede comunque uno strumento di misura diretta se serve capire l’entità dell’errore per correggere il processo produttivo a monte.
| Caratteristica | Sistema passa non passa | Misura diretta |
|---|---|---|
| Risultato | Conforme / non conforme | Valore numerico esatto |
| Velocità di controllo | Alta | Media-bassa |
| Competenza richiesta | Bassa | Media-alta |
| Informazione sullo scostamento | Assente | Presente |
| Contesto d’uso tipico | Controllo in serie | Analisi di processo |
Errori comuni nell’uso di strumenti GO/NO-GO
Anche uno strumento semplice come un calibro passa non passa può restituire risultati errati se non utilizzato correttamente. Usura dello strumento, mancata pulizia della superficie di contatto, forzatura del lato non passa oltre il naturale punto di resistenza e assenza di una taratura periodica sono tra le cause più frequenti di controlli inaffidabili. Una panoramica dettagliata su questi aspetti, insieme alle buone pratiche per evitarli, è disponibile nell’articolo su errori e best practice nell’uso dei calibri a tampone GO/NO-GO.
Domande frequenti
Cosa significa GO/NO-GO in metrologia?
GO/NO-GO indica un sistema di controllo dimensionale che verifica solo se un pezzo rientra o meno in una tolleranza, senza fornire un valore numerico esatto, a differenza degli strumenti di misura diretta.
Quali strumenti usano il principio passa non passa?
Tra gli strumenti più comuni ci sono i tamponi lisci e filettati per il controllo di fori, i calibri ad anello per diametri esterni e i calibri a forcella per spessori e larghezze.
Il sistema passa non passa sostituisce la misura diretta?
No, i due metodi hanno scopi diversi: il passa non passa serve per controlli rapidi di conformità in produzione, mentre la misura diretta serve quando è necessario conoscere l’entità esatta di uno scostamento dalla tolleranza.
Ogni quanto va controllato uno strumento GO/NO-GO?
Va tarato periodicamente con master di riferimento certificati, con frequenza che dipende dall’intensità d’uso e dai requisiti del sistema di gestione qualità aziendale.